English
 العربية
 Nederlands
 English
 Français
 Deutsch
 Italiano
 日本語
 한국어
 Polski
 Português
 Русский
 Español

In breve: l'estrusione è la soluzione migliore quando si necessitano bassi costi di attrezzaggio, nessun ordine minimo, consegne rapide e una finitura anodizzata impeccabile; la pressofusione è invece più indicata quando si richiedono forme 3D complesse e volumi di produzione molto elevati. La maggior parte dei progetti elettronici inizia con un contenitore in alluminio estruso perché lo stampo è economico e la lunghezza personalizzabile, mentre un contenitore in alluminio pressofuso è la scelta più sensata quando la geometria e la quantità giustificano la realizzazione dello stampo. Questa guida confronta entrambi i processi con dati concreti su attrezzaggio, ordine minimo, resistenza, finitura e tempi di consegna, per consentirvi di scegliere prima dell'acquisto.

Panoramica del processo di estrusione
L'estrusione dell'alluminio inizia con un lingotto di 6063 (o 6061/6005) riscaldato a circa 450-500 °C e forzato attraverso una matrice d'acciaio ad alta pressione, producendo un profilo con sezione trasversale costante. La lunghezza estrusa viene quindi tagliata alla dimensione desiderata, sottoposta a trattamento termico T5/T6 per aumentarne la resistenza e lavorata a CNC per realizzare piastre terminali, aperture e punti di fissaggio. Poiché la sezione trasversale si ripete per tutta la lunghezza, una singola matrice è sufficiente per realizzare contenitori di diverse lunghezze: un singolo profilo può produrre un contenitore da 90 mm, 150 mm o 300 mm.
L'estrusione è il cuore pulsante della linea YONGU (le serie H, J, G e K sono tutte realizzate con questo metodo). Un contenitore estruso a due sezioni combina il corpo del profilo con due piastre terminali in alluminio lavorato; un'estrusione monoblocco aggiunge slot interni per PCB. I vantaggi pratici: gli stampi semplici costano circa 500-2,500 dollari, gli utensili sono pronti in 1-2 settimane e non è previsto un ordine minimo: YONGU tiene a magazzino i profili standard e spedisce in giornata. Per la pianificazione dimensionale, la collezione di contenitori estrusi in alluminio elenca le dimensioni standard, mentre il servizio di personalizzazione copre lunghezze e larghezze non standard.
Panoramica del processo di pressofusione
La pressofusione consiste nell'iniettare una lega di alluminio fusa (tipicamente ADC12/A380) in uno stampo di acciaio temprato ad alta pressione, dove si raffredda in pochi secondi e riproduce la cavità in 3D completo: pareti, sporgenze, nervature, alette di montaggio e persino filettature pressofuse in un'unica operazione. Questo è ciò che rende la pressofusione imbattibile per contenitori complessi: forme che l'estrusione non può fisicamente produrre, come alloggiamenti curvi, flange multiplanari e scatole a parete sottile con grado di protezione IP e scanalature di tenuta integrate.
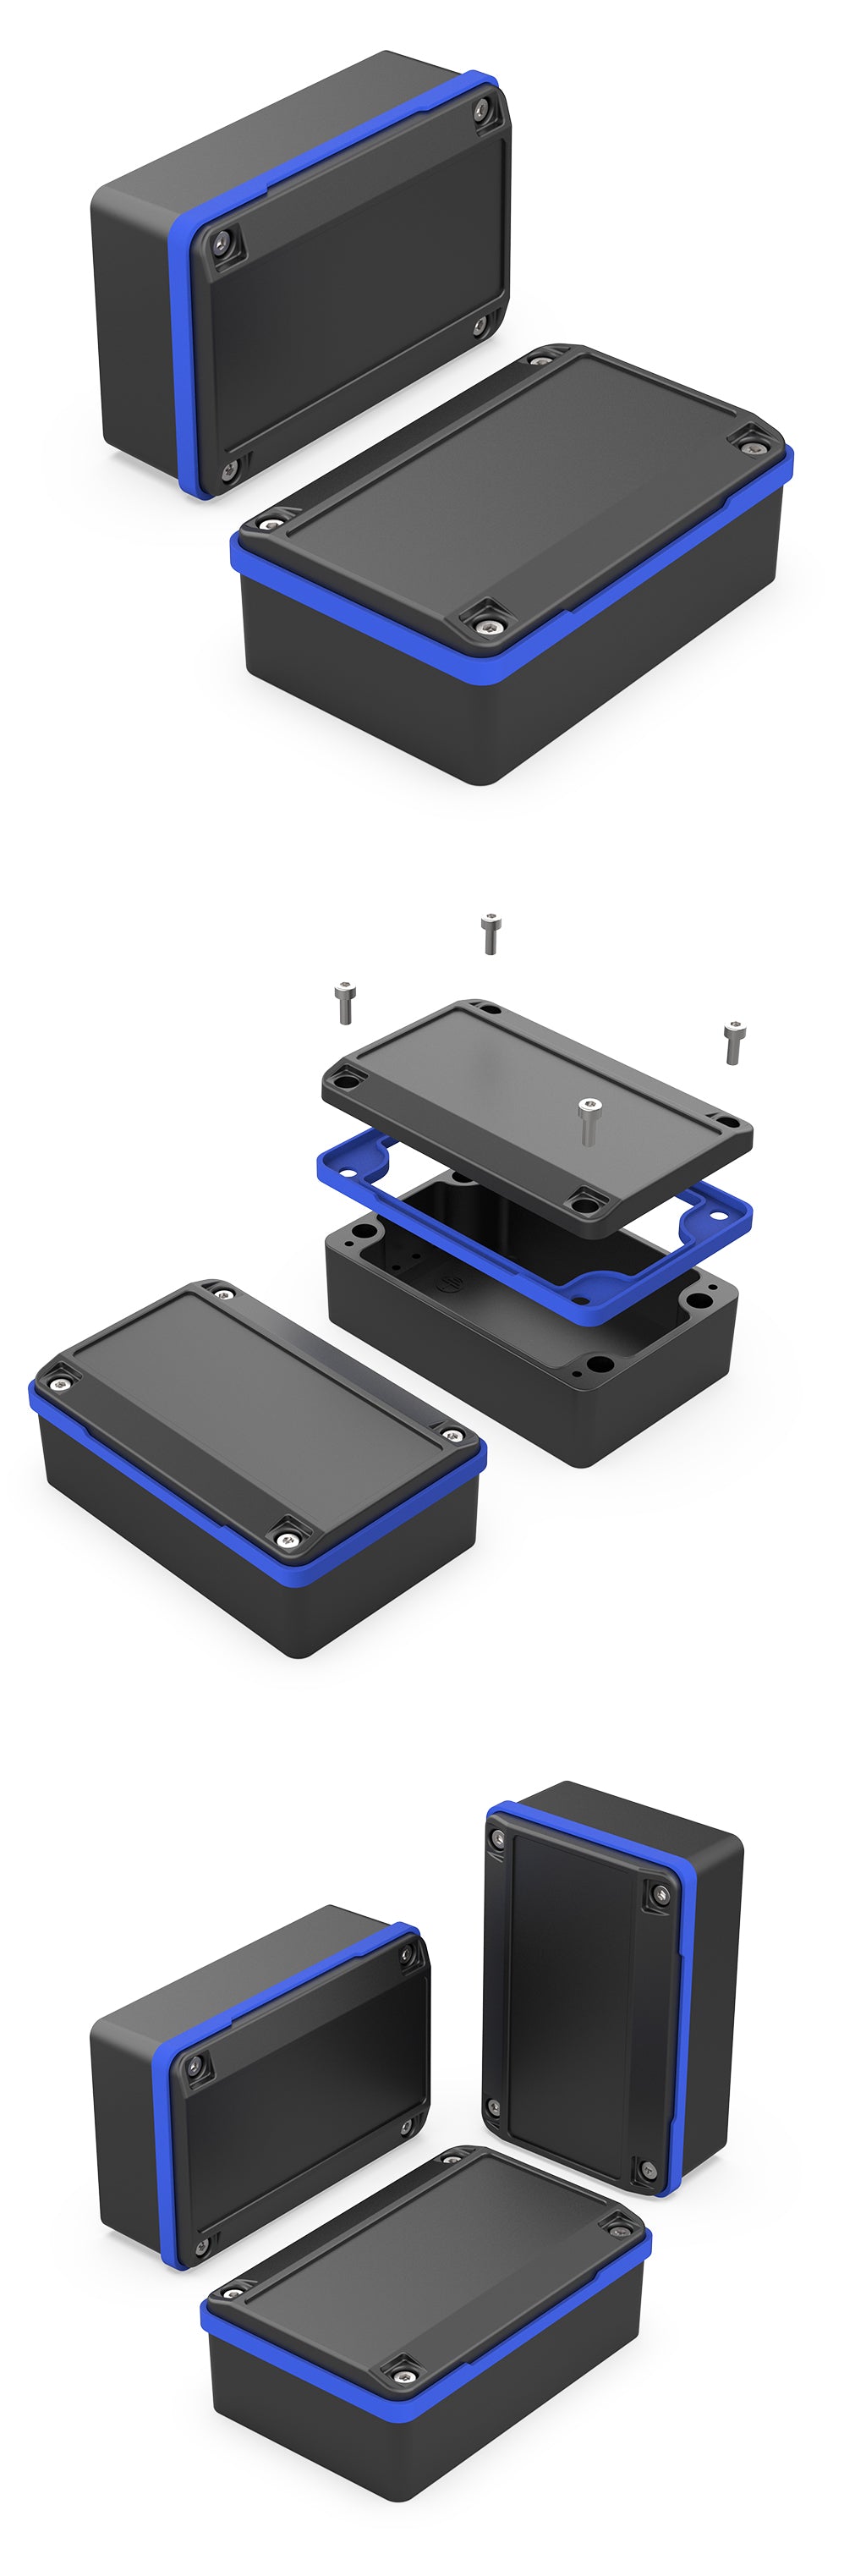
Il costo di questa libertà si paga fin da subito. Uno stampo per pressofusione di produzione costa all'incirca dai 5,000 ai 50,000 dollari e oltre, a seconda del numero di cavità e della complessità; la realizzazione dello stampo richiede dalle 4 alle 8 settimane e le tirature economicamente vantaggiose sono di oltre 1,000 pezzi. I componenti pressofusi necessitano inoltre di lavorazioni meccaniche post-fusione sulle superfici di tenuta e di una verniciatura/rivestimento a polvere (la superficie allo stato grezzo di fusione è dura ma porosa), motivo per cui i prodotti pressofusi di YONGU, come il contenitore in alluminio pressofuso IP68 e la scatola in alluminio pressofuso , vengono ordinati in grandi quantità e tenuti a magazzino per far fronte alle richieste successive.
Confronto affiancato
| Fattore | Estrusione (6063) | Pressofusione (ADC12/A380) |
| Geometria | Sezione trasversale costante, qualsiasi lunghezza | Struttura 3D complessa, pareti sottili, sporgenze, nervature |
| Costo degli utensili | ≈ $ 500–$ 2,500 | ≈ $ 5,000–$ 50,000+ |
| tempi di consegna degli utensili | 1-2 settimane | 4-8 settimane |
| MOQ | 1 pezzo (nessun ordine minimo) | ≈ 1,000+ pezzi |
| parete tipica | 1.5–3 mm | 1–3 mm |
| Carico di snervamento | ≈ 110–240 MPa (T5/T6) | ≈ 150–220 MPa (allo stato fuso) |
| Densità | ≈ 2.70 g/cm³ | ≈ 2.71 g/cm³ (con porosità) |
| Conduttività termica | ≈ 201 W/m·K | ≈ 96 W/m·K |
| Finitura anodizzata | Ossido eccellente e uniforme | Qualità scadente allo stato grezzo di fusione; lavorazione + rivestimento |
| Volume economico | 1–10,000 pezzi | 5,000–100,000+ pezzi |
Valori tipici da ASTM B221 (6063-T5/T6) e ASTM B85 (ADC12/A380); verificare lo stato di tempra e le condizioni di fusione specifiche per la propria applicazione.
Flessibilità e complessità della progettazione
L'estrusione limita la realizzazione a un profilo bidimensionale estruso in linea retta: qualsiasi dettaglio deve essere uniforme lungo la lunghezza e la complessità risiede nelle piastre terminali lavorate. La pressofusione non presenta tale limitazione: pareti, nervature, sporgenze, sottosquadri, loghi e scanalature di tenuta vengono fusi direttamente nella cavità, e pareti sottili fino a circa 1 mm sono la norma. Se il vostro progetto richiede un corpo curvo, una scatola monoblocco con alette di montaggio integrate o una geometria di giunzione ignifuga, la pressofusione è l'unica opzione; se invece è sufficiente un involucro rettangolare con aperture, l'estrusione combinata con la lavorazione CNC risulta più rapida ed economica.
Costo degli utensili e quantità minima d'ordine
È qui che i due processi divergono maggiormente. Uno stampo per estrusione è una singola piastra d'acciaio con un'apertura sagomata: costo da 500 a 2,500 dollari e tempi di produzione da 1 a 2 settimane. Uno stampo per pressofusione è uno stampo a più piastre con estrattori e guide: costo da 5,000 a oltre 50,000 dollari e tempi di produzione da 4 a 8 settimane. Poiché gli stampi per estrusione sono economici e i profili sono disponibili a magazzino, YONGU spedisce contenitori estrusi senza ordine minimo ; la pressofusione è conveniente solo quando il volume di produzione ammortizza il costo dello stampo. Le curve costo-volume riportate di seguito mostrano il punto di incontro tra i due processi:
Costo unitario relativo rispetto al volume di produzione (a titolo esemplificativo, con ammortamento degli utensili)
10 pezzi
1,000 pezzi
10,000 pezzi
50,000 pezzi
Normalizzato rispetto a una serie di estrusione di 10 pezzi, inclusa la quota di lavorazione degli utensili; il crossover effettivo dipende dalle dimensioni della scatola, dalla lavorazione e dalla finitura: richiedi un preventivo per il tuo disegno specifico.
Resistenza meccanica
Nessuno dei due processi è debole, ma le modalità di rottura differiscono. L'acciaio 6063-T6 estruso raggiunge circa 240 MPa di snervamento con un buon allungamento: si piega prima di rompersi, il che lo rende adatto alle vibrazioni e al fissaggio delle viti. L'acciaio ADC12 pressofuso offre circa 150-220 MPa allo stato fuso con una superficie a grana fine e ad alta resistenza, ma la struttura fusa è più fragile e può comparire porosità gassosa interna sulle superfici lavorate. A livello microstrutturale, l'estrusione produce una struttura granulare lavorata e priva di pori, allungata lungo l'asse del profilo (da cui la sua risposta uniforme all'anodizzazione e la costante lavorabilità), mentre la pressofusione solidifica in dendriti fini con microporosità dispersa: più resistente alla compressione, più poroso in superficie.
| Microstruttura | Estrusione (lavorazione) | Pressofusione (fusione) |
| Struttura del grano | Allungato, orientato direzionalmente | Dendriti sottili (equiassiali) |
| Porosità | Senza pori (lavorato) | Microporosità comune |
| Strato superficiale | Pelle pulita e lavorabile | Pelle dura ma porosa |
| duttilità | Buono (si piega, resiste alle crepe) | Inferiore (fragile in sezioni sottili) |
Opzioni di finitura superficiale
Se desiderate una finitura anodizzata di alta qualità, l'estrusione è la soluzione più affidabile: la superficie lavorata e priva di pori si anodizza uniformemente in argento, nero, oro e colori personalizzati, e si presta perfettamente alla spazzolatura o alla sabbiatura. I pezzi pressofusi si anodizzano in modo non uniforme sulla loro superficie porosa, quindi il trattamento standard prevede la lavorazione meccanica delle superfici critiche, seguita da sabbiatura e verniciatura a polvere: un'ottima soluzione per colore e texture, ma non per una vera finitura metallica. Il servizio di trattamento superficiale di YONGU comprende anodizzazione, sabbiatura, spazzolatura e verniciatura a polvere per entrambe le tipologie di finitura; per comprendere la chimica alla base della differenza, consultate la sezione relativa al principio di anodizzazione dei contenitori in alluminio .
Tempi di consegna e volume di produzione
L'estrusione è vincente in tutte le fasi iniziali: i profili standard vengono spediti in 24 ore, i campioni personalizzati in 8-10 giorni e la produzione in 15-30 giorni senza tempi di attesa per gli stampi, se esiste già un profilo. La pressofusione, invece, richiede 4-8 settimane per la realizzazione degli stampi, oltre alla campionatura del primo articolo prima della prima produzione, quindi i tempi di consegna realistici si aggirano sulle 6-12 settimane, un periodo accettabile quando si ha un progetto definitivo e una previsione di migliaia di unità. Se il volume di produzione è inferiore a circa 10,000 pezzi, una scatola estrusa con lavorazione CNC è quasi sempre la soluzione più rapida ed economica per iniziare; in seguito, se il progetto si stabilizza e i volumi aumentano, è possibile passare alla pressofusione. Il servizio di personalizzazione di contenitori con lavorazione CNC colma il divario con prototipi lavorati prima di qualsiasi impegno per lo stampo.
Quando scegliere l'estrusione
Scegli l'estrusione quando: il tuo progetto prevede un contenitore rettangolare o profilato; non hai bisogno di un ordine minimo o desideri un primo campione rapido; vuoi che la lunghezza rimanga regolabile per adattarsi a diverse profondità del PCB; oppure desideri una finitura pulita, anodizzata, spazzolata o sabbiata. Questo è ideale per prototipi, lotti pilota, contenitori OEM per router, controller, amplificatori e sensori, e qualsiasi progetto in cui il budget per gli stampi è limitato. È il punto di forza di YONGU: profili a magazzino, campioni in pochi giorni, nessun ordine minimo, quindi la maggior parte degli acquirenti inizia da qui. Esplora la collezione di contenitori in alluminio o richiedi un preventivo con il tuo disegno di taglio.
Quando scegliere la pressofusione
Scegli la pressofusione quando la geometria non può essere estrusa (corpi curvi, flange multiplanari, sporgenze integrate e scanalature di tenuta), quando il progetto è definitivo e i volumi giustificano lo stampo, oppure quando una struttura monoblocco pressofusa offre la resistenza e la tenuta IP necessarie in un unico componente. È la scelta giusta per scatole di derivazione impermeabili, custodie industriali e apparecchiature ad alto volume (oltre 5,000 pezzi all'anno), dove il costo unitario ammortizzato è più vantaggioso dell'estrusione. Consulta gli esempi di custodie pressofuse IP68 e scatole di derivazione pressofuse IP68 pronte per la produzione.
Non sai quale processo fa al caso tuo? Richiedi una consulenza gratuita su processo e costi.
Inviaci il tuo disegno o il tuo file CAD e ti forniremo un preventivo sia per l'estrusione che per la pressofusione, con costi di attrezzaggio reali, quantità minima d'ordine e tempi di consegna. La risposta verrà fornita entro un'ora lavorativa e includerà un modello STEP.
Estrusione: nessun ordine minimo · spedizione in stock 24 ore · campioni 8-10 giorni · lotti 15-30 giorni · consegna negli Stati Uniti tramite DHL/UPS/FedEx 7-15 giorni
Chiedi a un ingegnere di processo · Richiedi un preventivo per entrambi i processi
DOMANDE FREQUENTI
Quale processo è più economico per piccoli lotti: estrusione o pressofusione?
L'estrusione è decisamente la soluzione migliore. Gli stampi costano dai 500 ai 2,500 dollari, senza ordine minimo, quindi anche un singolo pezzo risulta economico; la pressofusione, invece, richiede stampi da 5,000 a oltre 50,000 dollari e circa 1,000 pezzi prima che lo stampo si ripaghi. Per quantitativi inferiori a circa 10,000 unità, l'estrusione con lavorazione CNC è la scelta standard.
L'alluminio pressofuso è più resistente dell'alluminio estruso?
Hanno una resistenza allo snervamento comparabile (ADC12 ≈ 150–220 MPa contro 6063-T6 ≈ 240 MPa), ma le modalità di produzione sono diverse: l'estrusione è più duttile e priva di pori, la pressofusione ha una superficie più dura ma è più fragile con possibile microporosità. La scelta deve basarsi sulla geometria e sull'applicazione, non su un singolo valore di resistenza.
Qual è la quantità minima d'ordine per i contenitori estrusi rispetto a quelli pressofusi?
Per i contenitori estrusi di YONGU non è previsto un ordine minimo: basta ordinare un singolo pezzo per un prototipo. I contenitori pressofusi, invece, hanno un prezzo minimo di circa 1,000 pezzi, poiché il costo dello stampo è predominante; possiamo produrre quantità pilota inferiori, ma il prezzo unitario aumenta di conseguenza.
Quale processo garantisce una finitura anodizzata migliore?
Estrusione. La superficie lavorata e priva di pori si anodizza uniformemente in argento, nero, oro e colori personalizzati, e si presta alla spazzolatura e alla sabbiatura. I pezzi pressofusi hanno una superficie porosa che si anodizza in modo non uniforme, quindi vengono in genere lavorati, sabbiati e verniciati a polvere.
È possibile realizzare forme mediante pressofusione che l'estrusione non permette?
Sì. Corpi curvi, flange multiplanari, sporgenze incorporate, nervature, loghi, filettature e scanalature di tenuta sono caratteristiche comuni nella pressofusione; l'estrusione è limitata a una sezione trasversale costante lungo un asse. Se il vostro progetto richiede queste caratteristiche in grandi quantità, la pressofusione è l'unica delle due tecniche in grado di realizzarle in un unico pezzo.
Quanto tempo occorre per la realizzazione degli utensili per ciascun processo?
Uno stampo per estrusione è in genere pronto in 1-2 settimane; uno stampo per pressofusione per la produzione richiede 4-8 settimane. Bisogna aggiungere i tempi di campionatura del primo articolo alla tempistica della pressofusione, quindi è necessario prevedere 6-12 settimane per il primo lotto di produzione tramite pressofusione, contro gli 8-10 giorni per un campione personalizzato estruso.